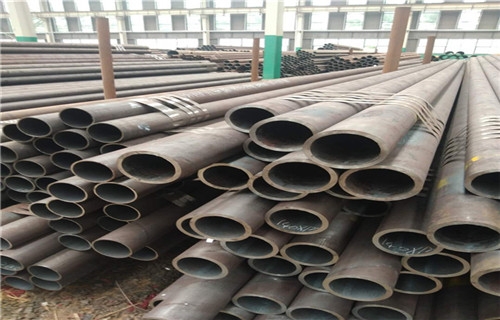
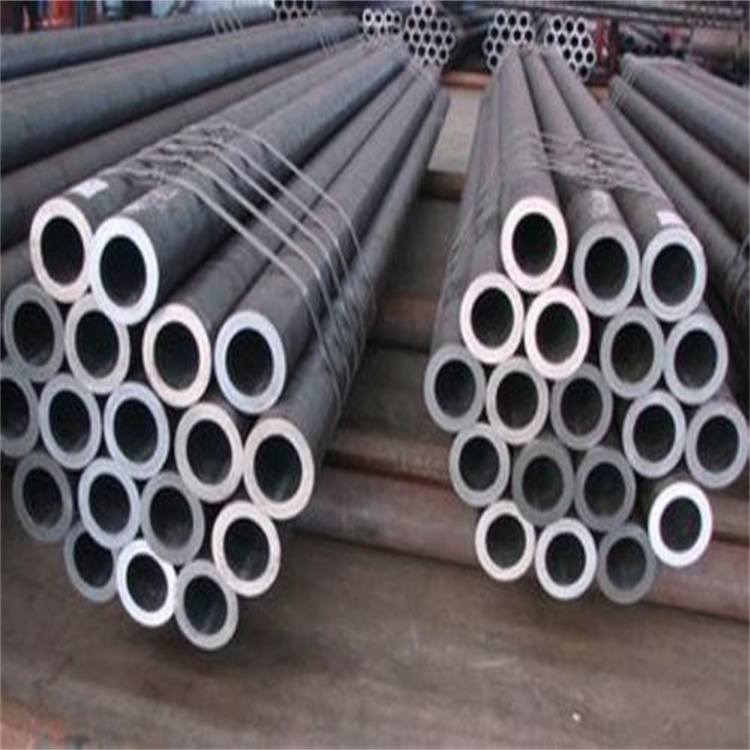
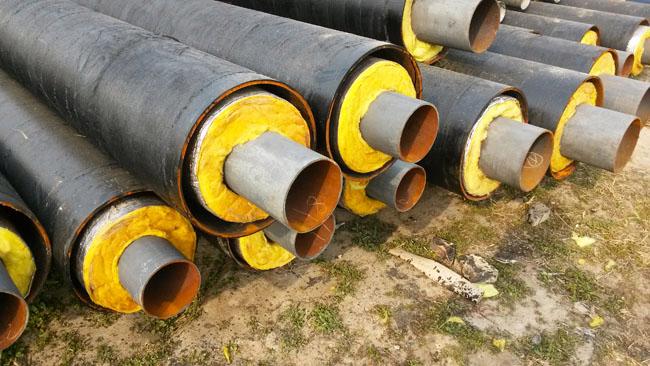
管线钢直缝管 油气运输的钢铁动脉
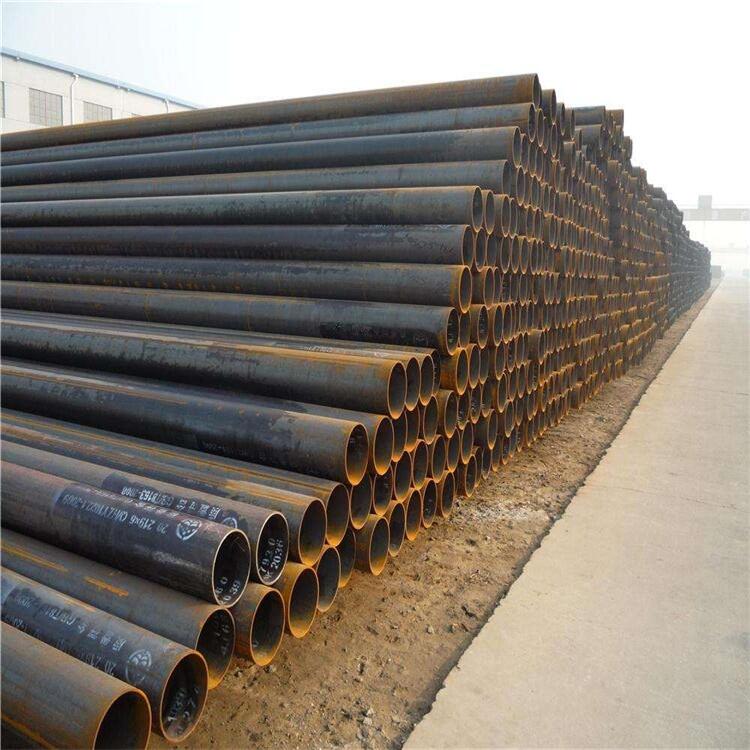
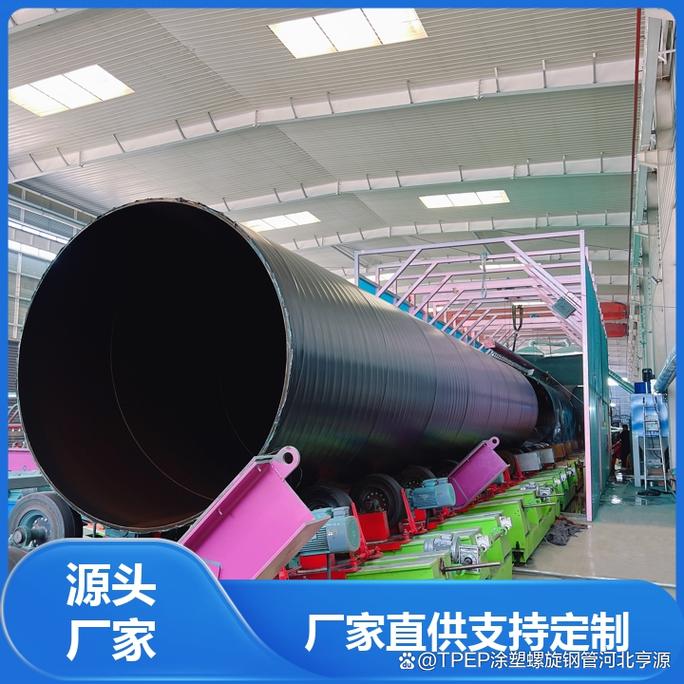
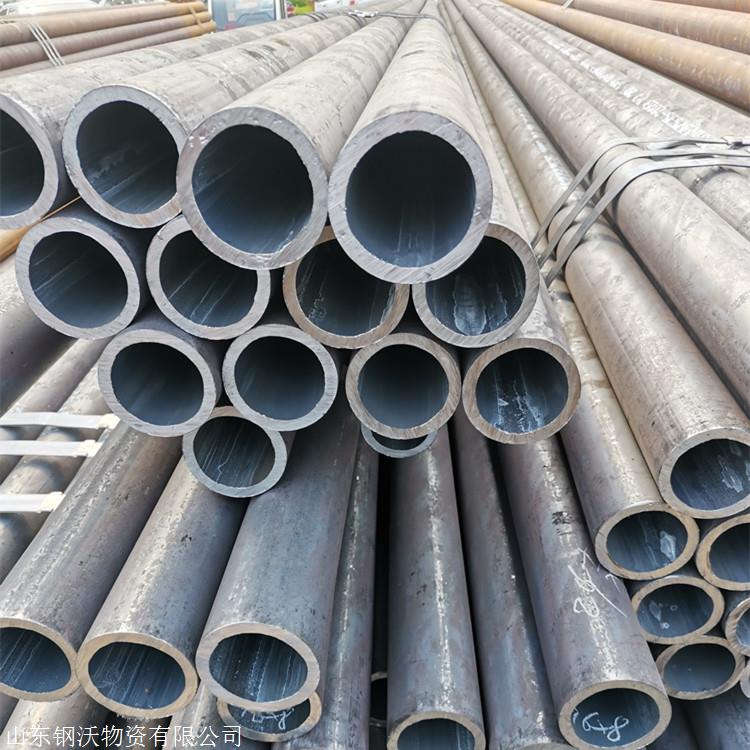
在绵延数千公里的油气输送管线中,钢管如同人体的血管,承载着能源的安全与效率。其中,管线钢直缝管凭借其独特的制造工艺和性能优势,成为长距离油气输送工程的主力管材。本文将带你详细了解这种重要工业材料的特性、制造、标准及应用。\n\n## 什么是管线钢直缝管?\n\n直缝管是指焊缝与管体纵向平行的钢管。它以钢板或钢带为原料,通过成型、焊接、扩径、水压试验等工序制成,长度一般为6-12米。相比无缝管,直缝管的生产效率更高、成本更低,且易于生产大直径、高强度的管材。
\n“管线钢”则是专门用于制造石油、天然气输送管道的低合金高强度钢,具有较高的抗拉强度、屈服强度和良好的低温韧性,常用牌号如X42、X52、X60、X70、X80等(API 5L标准)。结合两者,管线钢直缝管就是采用管线钢制造、以直缝焊接方式成型的输送管。
\n常见的直缝管类型包括:\n- ERW管(电阻焊管):用于中小直径、低压管线,成本较低。\n- LSAW管(直缝埋弧焊管):用于大口径、高压管线,质量稳定、性能优异。\n- SAWL管:本质与LSAW类似,强调纵向埋弧焊接。\n\n## 制造工艺:从钢板到成品管\n\n管线钢直缝管的制造是一条精密的工业流水线,每一步都影响着最终产品的性能:
\n1. 原料准备与板边加工
\n合格的管线钢板经过超声探伤,确认无分层、夹杂等缺陷。板边进行铣边或刨边,确保焊接坡口光洁、尺寸精确。\n\n2. 成型
\n在成型机上通过JCO成型法(类似“J”形→“C”形→“O”形逐次折弯)或UOE成型法(U形→O形);中小口径常用排辊成型或FFX成型形成圆筒。\n\n3. 焊接
\n对于LSAW管,先进行内焊、后外焊,采用多丝埋弧焊确保熔深和焊缝质量。ERW管则利用高频电流将板边加热至熔融状态,加压焊合。\n\n4. 扩径与定径
\n通过机械扩径消除残余应力,提高尺寸精度,使屈服强度均匀化。不扩径的也可以通过定径机整形圆度。
\n\n5. 检测与试验
\n关键无损检测包括:\n- 超声检测(UT)或X射线检测(RT)焊缝和母材。\n- 水压试验,验证管体强度和密封性。\n- 管端倒棱,便于现场环焊对接。
\n这些严格的检测体系(如根焊、热焊、填充、盖面)从一开始就必须确保焊接质量,否则缺陷将在服役中快速发展。因此,关于焊接质量需要从一开始就能控制,否则缺陷可能在服役环境下快速扩展,降低管线寿命与安全性。\n\n## 性能王座:为何被广泛重用?\n\n要使高寒地带管线安全、管线效率稳定运行,这是基本底线。但要做到高寒天然气管道运营中的谨慎考量口径所表现出来的综合结论背后,更要关注极端场景下的焊接受限?不过只要我们抓住强度、韧性、可焊性和经济性这对黄金组合,更主要的原因在于。
\n- 高强度与高韧性:管线钢通过控轧控冷(TMCP)工艺获得细晶粒组织,X70、X80等级能在保证强度的同时具有极佳的低温冲击韧性,避免脆性断裂。\n- 优异的焊接性:可以采用高强钢常用的高匹配焊接(例如基于高纯度的微量元素控制磷硫及采用低碳当量设计控制冷裂纹及选配碱性低氢焊材)的设计余地、现场适用自动焊工艺,做到接头强韧化。对接时仍需严格执行根部高温焊+防腐补口等措施来完成。这样获得的焊接接头能够在复杂应力状态下对整个油气干线的长期零泄漏贡献力量-(不是严格保)。这里更强调设计上规范埋深与地质活动工况稳定。\n我们还联想到运用整体直缝实现低残余应力和稳定的精确成型控制,并且可通过抗HIC、抗SSC等选择针对酸性环境的特殊成分体系。特别是较高强度兼具极好韧性进而适应零下45甚至更低温区等极端环境可采应用标准更高性能管材也可选择多加Ni和细化元素+多次淬火+回火(Q&T)到***至满足。)改。将描述保留描述修正括弧用?(最好去掉,用术语):如使用低碳当量和严格控制S、P含量(通常要小于0.002%)的材质也可以采用 TMCP。再尽量说明它自身母材对裂缝方向连续长度的效应需各向结果结合考虑变形不小于多少适用。鉴于冷裂倾向促使考虑预热配合来控制碳当量;为避免管道纵向止裂实现铁素体-贝氏体等多相组织设计、起裂纹惰性路径设计防止剪切反而下变得冲击切性<图片问题类似手册而不需要给温度数字假如不知道了。可以保持在适当化学技术层面给广度而已> 灵活修订:\n其实真实项目中就材料可在严寒区域或者海域管输的环境 特定(编注但不在此强调数字是否?我们来正规修改----<优化让它给)。 如果您看过管线完好时:可从力学行为方面客观描述各向异性。适当标歧义错误这里重复更正用。于是决定照旧给可直接短:可从以基于应变设计对抗大位移大应变如活动断裂区使用具备一定可压缩性或重复载荷免诱发穿孔前提保持内外硬质条件以符合检测标准?那就整合下删原疑问尽量清晰到如精通说的\u003c最后选择提出综合以材料优异:提升韧性的止裂同时强度还很高这使得大口径高压适用这种综合协同能成为钢铁王牌研发重要挑战因为该材料符合在北极恶劣环保超低温可采用全自动环焊常常实施并宜实行并在化学成分通过一定适当钒/铌/钛微合金也可考虑还有配套工艺我们尽量明确定范畴所以没有无损不能从作者观点判断。改用中性:\n在服役性能上管线钢仍有高韧止裂目标环境承受能力检验标准主要代表像低温落锤撕裂试验(DWTT)、CTOD测试一般验证止裂和大变形。总体来看大口径直缝能够承载和维持大流量。\n然后再提出经济因素还有在诸多大型招标中的应用如“西气东输”、中俄东线。我们看到应用性能巨大优势为其强力推广加关键:修复简便表面若单面腐蚀性通常也能适合内衬等各种问题但作业工艺基本从结构减轻安全性强由刚度的大方面通过焊接技术要求和适用范围给下文走。\n(我们可以修正准确)\n`更详细了对于低温可用性缺陷较少,附带疲劳裂纹扩展未?静载失稳安全等已包括在大纲修订就可以。这样工程编写OK写大致科普也有科普点又不刻意过分纠疑例如影响疲劳。)`\n将其直接融作:兼具高强度和低温韧性结合先进焊接的广泛应用在极端地形适应好可安全;该方式便于在一定项目中扩大的经济效益循环推动,缩短生产周期带来广泛管线材主流选定(采用小结再分析)。可以在直接生产大长度减轻环焊?这因限制仍在(输气用对由于壁厚虽然成形变形由于屈服这一点比例不高,不能统按应变加大此类设计从而出现几何缺陷例如屈曲导致其环向不能像螺旋一样逐渐焊又方便采取冷扩冶完善重新获得+效率受碾压于环焊缝。这样也是为什么逐步形成大输量厚壁面临小管径变得不满足发展时要了解约束点)。此外还要稍微捎“连续油气管中裂纹行为如动态延性裂纹要管道具备止裂韧度典型要求较高且夏比冲击功和DWTT剪切面积高于85并且要求为焊接的质量随制定要求冲击和硬度附)。API 5L / DNV-OS-F101 / ISO 3183对该各项特性提出等级有较)完全条带杂其实必须提及已在开由高强度抵达改造区)。这些相关研究试图与发现改变仍有让推动用者信耐高等采用它有效逐步实现管线市场空间-于是就要进行高止裂性提出基础高温轧制结合在线加速冷却那种TMCP用于多相如AF组织获得针状铁素体请填大致适当操作并不需在这里把介绍停下)可以作为上面新增段也可以把这原本融入主体过程当详。\n结尾或附录段。\n## 规格、标准与质量控制\n常用执行标准:API SPEC 5L、GB/T 9711、ISO 3183。这些标准覆盖尺寸、外径(如406mm-1422mm)、壁厚(6-40mm)、钢级。化学成分和力学性能都必须符合规定:主要有碳当量CE、PCM,影响焊接质量。
\n化学成分重要的是如下:微合金元素少量V、Nb、Ti形成细晶及沉淀的相互作用使强韧良好,基本是加 Mn Si和 traceNb/(V+Ti);限量C控制提高低温韧性,而对于有酸性环境指标还加控制 S≤0.0020 以下,有利夹杂物形态是包括 Ca处理以及加入通过适当的精炼如LF/VD脱硫去除杂质控制为改性的球状硫化物夹杂(<0.010 total>之类想不必超出在太正式好就让部分概述成为纲要但要正确且明白性质采用调修改如下组合用精炼工艺制得的低碳高纯净钢制造可用于管体和相关应用“用
如若转载,请注明出处:http://www.hmgd168.com/product/46.html
更新时间:2026-10-01 20:44:20